





Hoe de oriëntatie van het koolstofvezelweefsel het impactgedrag verandert
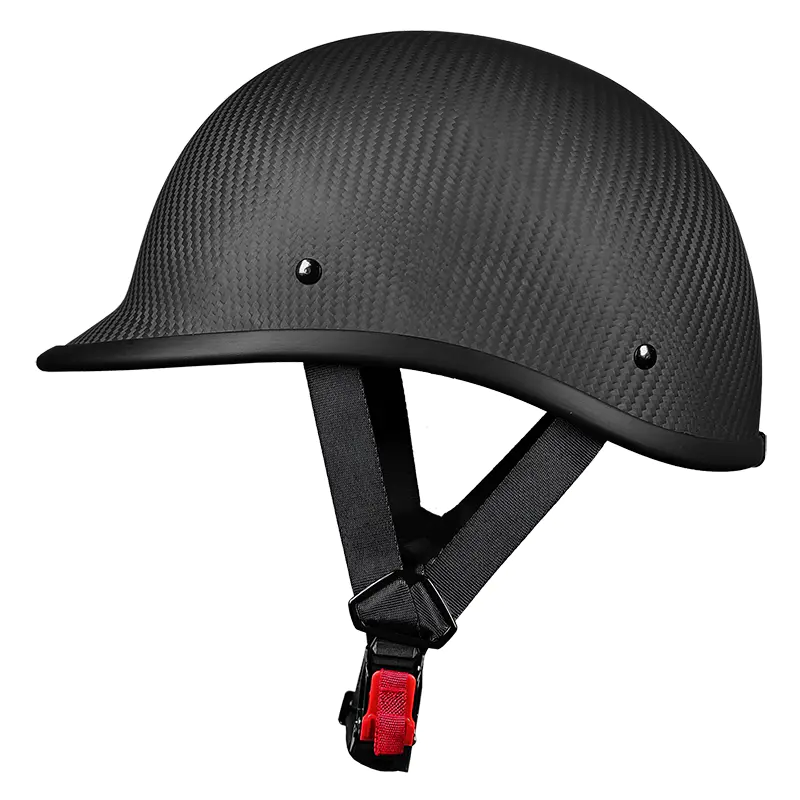
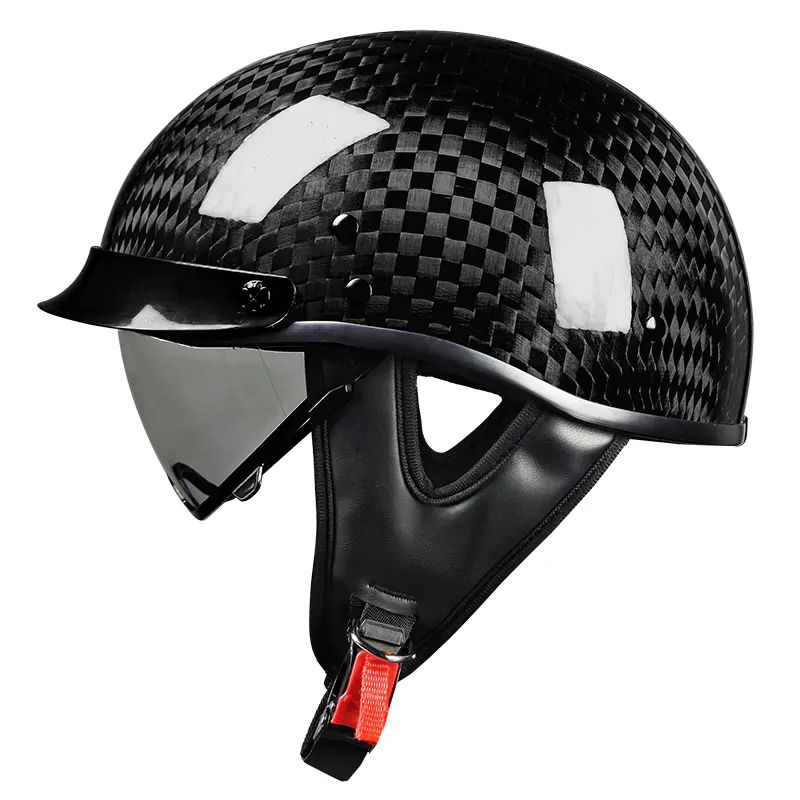
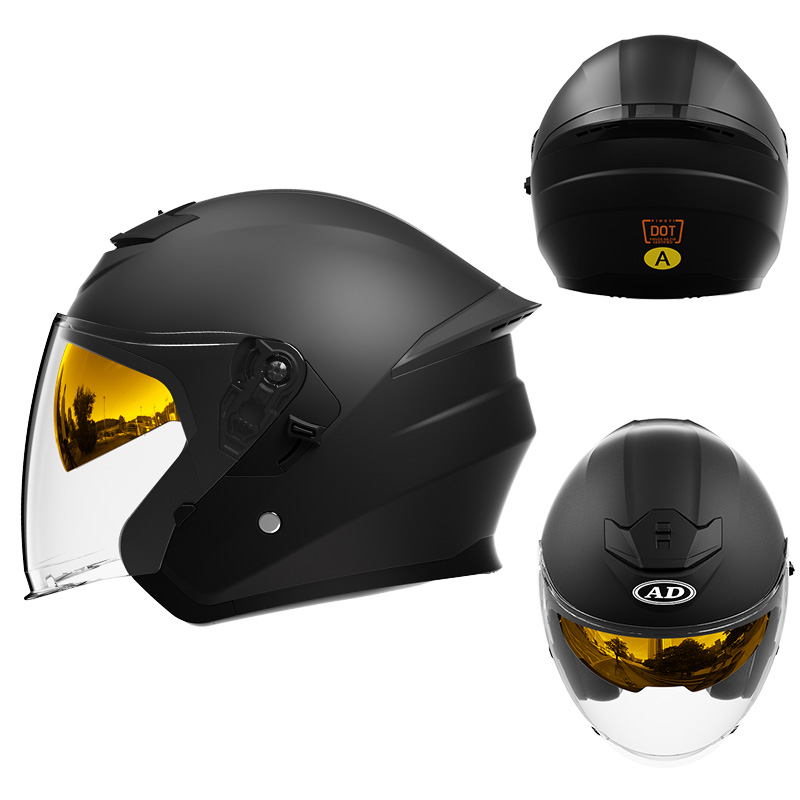
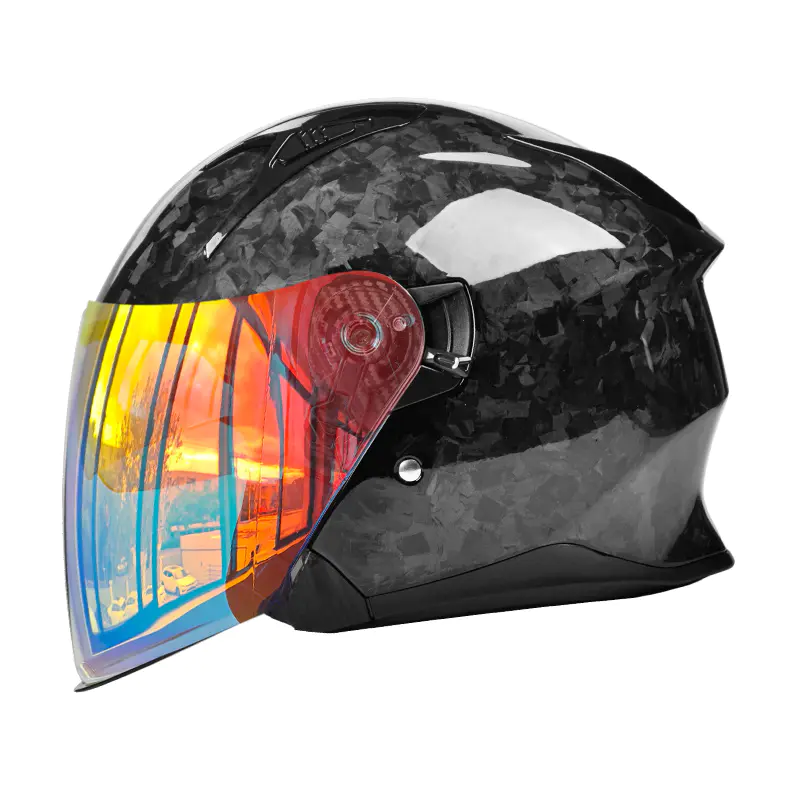
Shanghai Weijue Industry Co., Ltd benadert de koolstofopslag als een constructieve technische beslissing, niet als een cosmetische beslissing. In een Koolstofvezel helm bepaalt de richting van het weefsel – 0/90 graden versus 45 graden bias – hoe de impactenergie door de schaal reist. Een lay-up van 0/90 is goed bestand tegen directe compressie, wat handig is over de kruin, terwijl een lay-up van 45 graden beter bestand is tegen schuifbelastingen, wat meer van belang is rond de slaap- en kaakgebieden waar de impact vaak onder een hoek aankomt in plaats van rechtdoor. Fabrikanten die een enkel uniform weefsel over de hele schaal gebruiken, optimaliseren meestal de productiesnelheid in plaats van de impactverdeling, aangezien een echte multidirectionele lay-out het met de hand plaatsen van stoffen vellen in verschillende oriëntaties per zone vereist.
De hars-vezelverhouding is de andere variabele waar kopers zelden naar vragen. Te veel hars voegt gewicht toe zonder kracht toe te voegen, terwijl te weinig hars droge plekken achterlaat die onder belasting barsten. Een goed genezen Motorhelm van koolstofvezel shell heeft doorgaans een gewichtsverhouding tussen vezels en hars van 60:40, en dit cijfer is de moeite waard om tijdens kwaliteitsaudits rechtstreeks bij elke leverancier op te vragen.
- 0/90 graden weefsel: sterker tegen directe kroonimpact
- 45 graden bias-weefsel: betere schuifweerstand bij de slaap- en kaakzones
- Uitharden in een autoclaaf onder druk vermindert luchtbellen vergeleken met uitharden in een open mal
Wanddiktecontrole bij ABS-spuitgieten
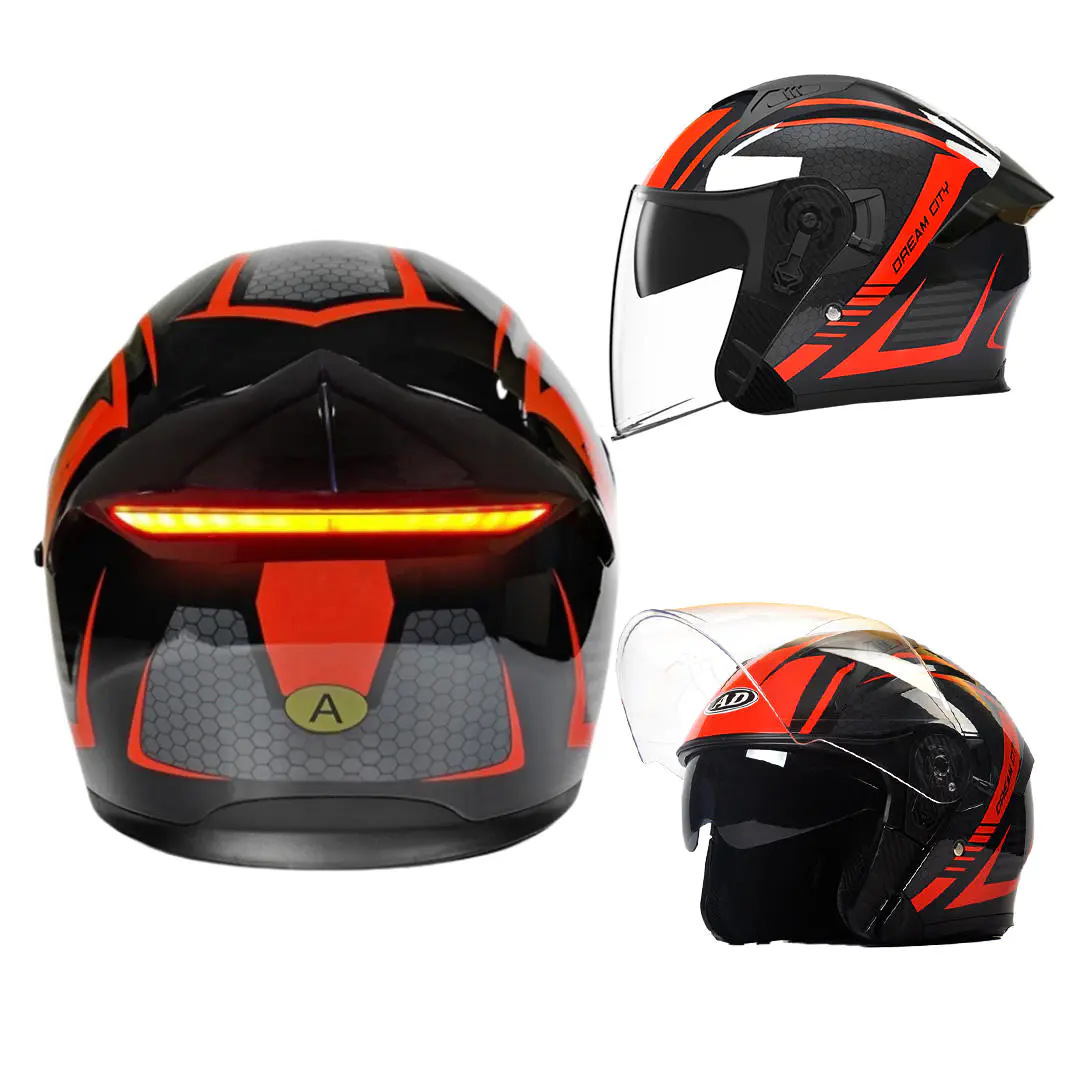
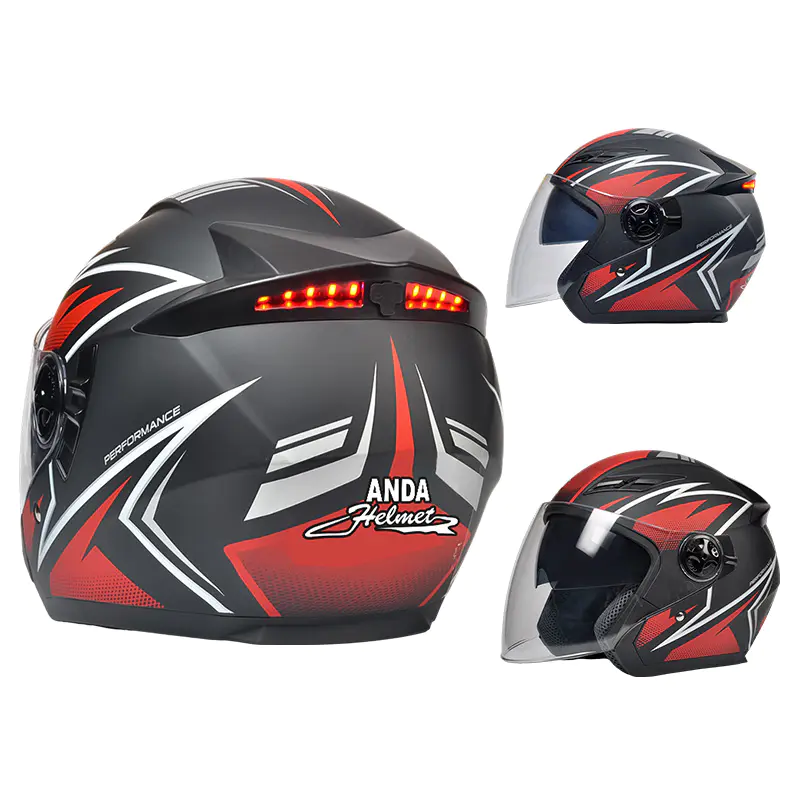
Een ABS-motorhelm Shell leeft of sterft op de consistentie van de schimmel in plaats van alleen op de kwaliteit van de grondstoffen. Spuitgieten is afhankelijk van het handhaven van een gelijkmatige wanddikte over de hele schaal - meestal in het bereik van 3 tot 4 mm - omdat elke zone die sneller afkoelt dan het omringende materiaal interne spanningspunten creëert, de zogenaamde sink-marks, die de slagvastheid verzwakken op precies de gebieden die rijders van buitenaf niet kunnen zien. Matrijstemperatuur, injectiedruk en koeltijd moeten batch na batch binnen nauwe toleranties blijven. Daarom laten goedkopere gereedschapsbewerkingen vaak inconsistente resultaten zien, zelfs als dezelfde ABS-harskwaliteit wordt gebruikt als een fabrikant uit het hogere segment.
Kopers die een leverancier van ABS-helmen beoordelen, moeten vragen naar het aantal malholtes en het testen van de consistentie van de shots, en niet alleen naar de merknaam van de hars, aangezien twee helmen gemaakt van identieke grondstoffen heel verschillend kunnen presteren, afhankelijk van hoe strak het injectieproces batch tot batch wordt gecontroleerd. Dit is ook waar Shanghai Weijue Industry Co.,Ltd zwaar in investeert, waarbij steekproefsgewijs controles op de dikte van de schaal worden uitgevoerd op elke productiebatch, in plaats van alleen te vertrouwen op monsters vóór de productie.
Gewichtsverdeling en nekvermoeidheid tijdens lange ritten
Het totale helmgewicht krijgt de meeste aandacht in productvermeldingen, maar de gewichtsverdeling rond het hoofd is belangrijker voor de vermoeidheid van de rijder tijdens ritten langer dan twee uur. Een helm waarbij het gewicht naar voren is geconcentreerd – gebruikelijk bij modellen met zware gelaatsschermen of naar voren gemonteerde ventilatieopeningen – zorgt voor meer voorwaartse nekbelasting dan een helm met hetzelfde totale gewicht waarbij de massa gelijkmatig over de schaal is verdeeld. Dit is een van de praktische voordelen die koolstofvezelconstructie biedt ten opzichte van ABS: voor dezelfde schaaldikte die nodig is om de impacttests te doorstaan, bespaart koolstofvezel doorgaans 150 tot 200 gram, en dat bespaarde gewicht is het meest merkbaar in verminderde nekvermoeidheid tijdens langdurig rijden op de snelweg in plaats van in een enkel specificatienummer.
Waar het gewichtsverschil er eigenlijk toe doet
- Aanhoudende snelwegsnelheden waarbij windweerstand koppel aan de nek toevoegt
- Baanrijden waarbij frequente hoofdbewegingen de spiegels en dode hoeken controleren
- Toerroutes van meerdere uren waarbij cumulatieve vermoeidheid de reactietijd beïnvloedt
Shell-materiaal afstemmen op ordervolume en prijspositionering
De beslissing tussen het aanbieden van een koolstofvezelhelmlijn versus een ABS-helmlijn komt meestal neer op het afstemmen van de productie-economie op het beoogde detailhandelsniveau, in plaats van dat één materiaal universeel 'beter' is. Carbon lay-up is arbeidsintensief en verlaagt de kosten niet zoals spuitgieten bij hoge volumes, dus het is meestal zinvol voor premium productlijnen met een lager aantal eenheden. ABS-gieten wordt daarentegen kostenefficiënter naarmate het ordervolume toeneemt, omdat de gereedschapskosten over een grotere oplage worden gespreid.
| Factor | Motorhelm van koolstofvezel | ABS-motorhelm |
|---|---|---|
| Productiemethode | Handoplegging, autoclaaf uitgehard | Spuitgegoten |
| Kostenefficiëntie op schaal | Verbetert langzaam met volume | Verbetert sterk met volume |
| Typische positionering | Premium, lager aantal eenheden | Middenbereik, hoog volume |
Omdat de bestelstructuren per markt zo sterk verschillen, hebben we zowel een lijn van koolstofvezelhelmen als een lijn van ABS-helmen parallel bij Shanghai Weijue Industry Co., Ltd, zodat kopers schaalmateriaal kunnen afstemmen op hun prijsniveau zonder van leverancier te hoeven wisselen tussen productassortimenten.